
หมวดจำนวน:0 การ:บรรณาธิการเว็บไซต์ เผยแพร่: 2569-09-09 ที่มา:เว็บไซต์


ต้องดิ้นรนผ่านแผ่นเหล็กขนาดครึ่งนิ้วเพียงเพื่อจะเหลือขอบหยักและกองขี้เถ้าใช่ไหม? เราทุกคนเคยไปที่นั่นที่ชั้นร้านค้า เครื่องมือที่มีกำลังน้อยไม่เพียงแต่สร้างตะกรันมากเกินไปเท่านั้น มันกินชั่วโมงที่เรียกเก็บเงินของคุณได้ในอ่าวบด ไม่ว่าคุณจะปะโครงรถบรรทุกที่เป็นสนิมหรือสร้างส่วนรองรับโครงสร้างที่มีน้ำหนักมาก การจับคู่อุปกรณ์ของคุณกับปริมาณงานในแต่ละวันถือเป็นก้าวสำคัญสู่ผลลัพธ์ระดับมืออาชีพและทำซ้ำได้
เมื่อประเมินการตั้งค่าการผลิตโลหะ หัวตัดมีความสำคัญพอๆ กับแหล่งพลังงานเอง คลาส 60 แอมป์กลายเป็นมาตรฐานพื้นฐานที่มีมาตรฐานสูงและเชื่อถือได้ในอุตสาหกรรม โดยให้ความสมดุลที่แม่นยำระหว่างพลังงานความร้อน ความแม่นยำของขนาด และความสะดวกในการพกพา ในคู่มือทางเทคนิคนี้ คุณจะได้เรียนรู้อย่างชัดเจนว่าระบบนี้สามารถจัดการอะไรได้บ้าง รูปทรงภายในส่งผลต่อคุณภาพการตัดของคุณอย่างไร และวิธีการพิจารณาว่าเป็นการลงทุนที่เหมาะสมสำหรับความต้องการในการผลิตเฉพาะของคุณหรือไม่
ก่อนที่จะเจาะลึกกลไกภายใน ควรทำความเข้าใจความสามารถพื้นฐานของระบบ 60 แอมป์มาตรฐานก่อน ตารางด้านล่างสรุปตัวชี้วัดการดำเนินงานหลักและประโยชน์เชิงปฏิบัติของร้านค้าของสถาปัตยกรรมเฉพาะนี้
คุณลักษณะ / เมตริก | ความสามารถมาตรฐาน | ประโยชน์เชิงปฏิบัติ |
|---|---|---|
ความหนาในการตัดที่เหมาะสมที่สุด | 1/2" ถึง 5/8" (12-16 มม.) | เหมาะอย่างยิ่งสำหรับเหล็กเหนียวที่มีโครงสร้างและการผลิตมาตรฐานโดยไม่ต้องเจียรหลังการเชื่อมมากเกินไป |
ความหนาของการชดเชย | สูงสุด 7/8" (22 มม.) | ช่วยให้สามารถรื้อถอนหยาบบนวัสดุที่มีความหนาได้เมื่อความแม่นยำของมิติเป็นเรื่องรอง |
เทคโนโลยีเริ่มต้น | Blowback ที่ไม่ใช่ HF | ปลอดภัยสำหรับอุปกรณ์อิเล็กทรอนิกส์ที่มีความละเอียดอ่อน คอมพิวเตอร์ยานยนต์สมัยใหม่ (ECU) และระบบ CNC อัตโนมัติ |
ชีวิตบริโภค | สูง (มีอากาศแห้ง) | การออกแบบกระแสน้ำวนภายในที่มีประสิทธิภาพช่วยลดการสึกหรอของแฮฟเนียมของอิเล็กโทรดในระหว่างการทำงานเป็นเวลานาน |
ความเก่งกาจ | ปานกลางถึงหนัก | เชื่อมช่องว่างระหว่างการซ่อมแซมโลหะแผ่นบางและการตัดแผ่นอุตสาหกรรมหนัก |
การทำความเข้าใจวิศวกรรมภายในอุปกรณ์ของคุณช่วยอธิบายว่าทำไมอุปกรณ์ถึงทำงานอย่างสม่ำเสมอในสภาพแวดล้อมที่มีความต้องการสูง อุตสาหกรรมการผลิตส่วนใหญ่ยอมรับการออกแบบเฉพาะนี้ด้วยเหตุผลบางประการในการดำเนินงานที่สำคัญ
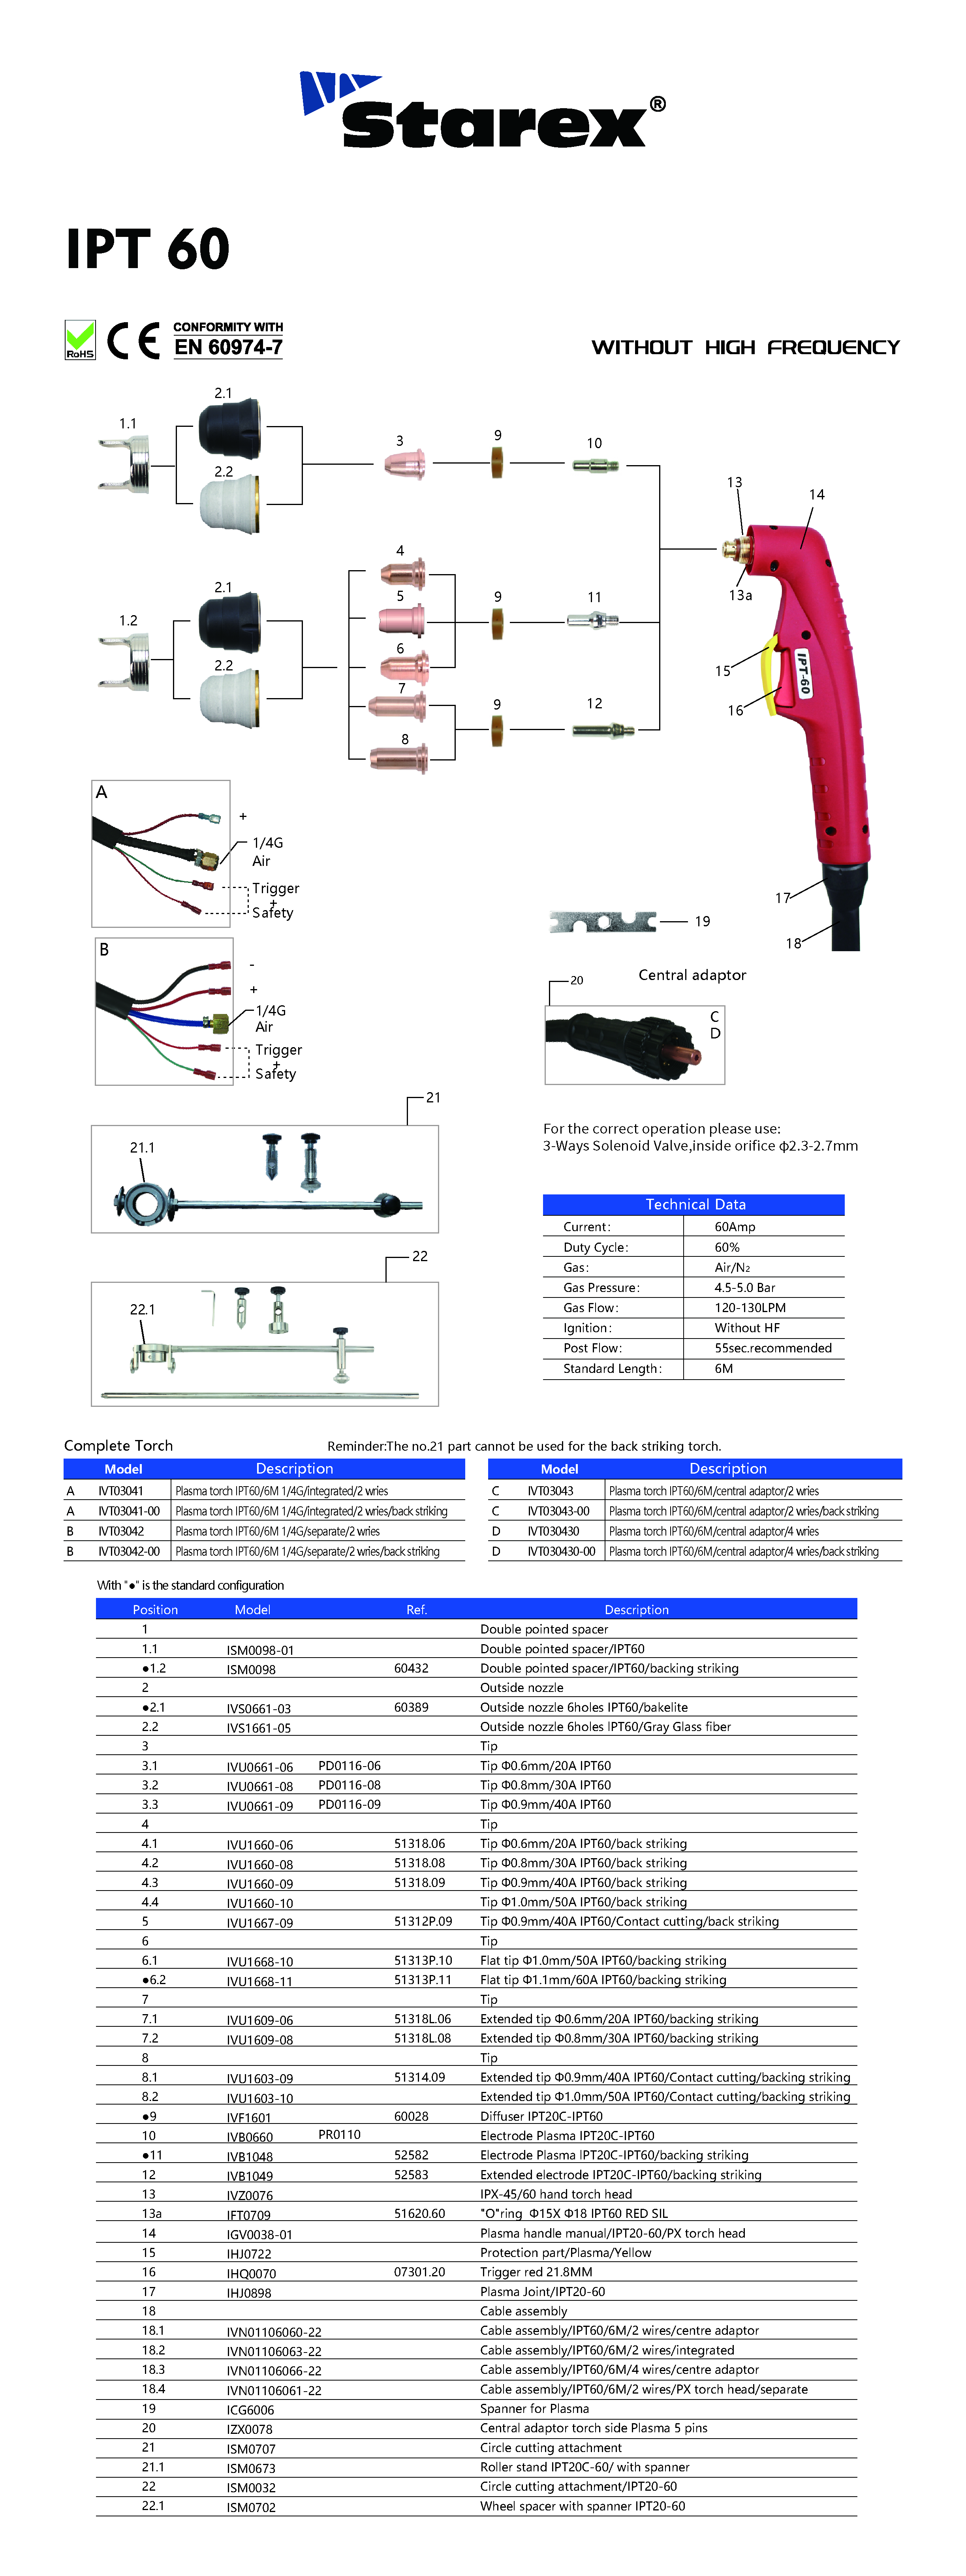
สถาปัตยกรรมสไตล์ยุโรปมาตรฐานมีชื่อเสียงในด้านรูปทรงภายในที่ทนทานและภายนอกตามหลักสรีระศาสตร์ ไฟฉายพลาสม่า คุณภาพสูง IPT 60 ต่างจากดีไซน์เก่าที่เทอะทะกว่า ได้ รับการออกแบบทางวิศวกรรมมาโดยเฉพาะเพื่อลดความเมื่อยล้าของข้อมือของผู้ปฏิบัติงานในระหว่างขั้นตอนการตัดที่เหน็ดเหนื่อยและยาวนาน โดยทั่วไปด้ามจับจะถูกสร้างขึ้นจากโพลีเมอร์ทนความร้อนและแรงกระแทกสูง วัสดุนี้ป้องกันมือของผู้ปฏิบัติงานในขณะที่ปกป้องทองเหลืองภายในและข้อต่อทองแดงเทลลูเรียมจากความเสียหายจากความร้อนที่รุนแรง
กลไกไกปืนสร้างจากรากฐานที่ทนทานนี้ โดยมีระบบล็อคนิรภัยที่เชื่อถือได้เพื่อป้องกันการเริ่มส่วนโค้งโดยไม่ตั้งใจ ซึ่งเป็นความจำเป็นอย่างยิ่งเมื่อต้องเคลื่อนที่ไปรอบๆ พื้นร้านค้าที่มีผู้คนหนาแน่นและมีเสียงดัง ภายใน ตัวจ่ายก๊าซที่มีความแม่นยำช่วยให้แน่ใจว่าอากาศอัดจะไหลอย่างสม่ำเสมอรอบๆ อิเล็กโทรด สิ่งนี้จะสร้างกระแสน้ำวนที่หมุนวนแน่นซึ่งมีความสำคัญอย่างยิ่งต่อการรักษาคอลัมน์พลาสมาที่มีความเสถียรและโฟกัส วิศวกรรมภายในที่แน่นอนนี้ทำให้เครื่องมีความทนทานสูงต่อความล้มเหลวทั่วไปที่พบในทางเลือกทั่วไป เช่น ถ้วยยึดที่ละลายหรืออิเล็กโทรดที่ไม่ตรงแนวเรื้อรัง
บางทีข้อได้เปรียบทางเทคโนโลยีที่สำคัญที่สุดของระบบนี้ก็คือกลไกการสตาร์ทแบบย้อนกลับที่ไม่ใช่ความถี่สูง (ไม่ใช่ HF) รุ่นเก่าหรือระดับเริ่มต้นมักจะอาศัยแรงดันไฟฟ้าความถี่สูงเพื่อข้ามช่องว่างระหว่างอิเล็กโทรดและหัวฉีดเพื่อจุดไฟส่วนโค้งของไพล็อต แม้ว่าจะสร้างประกายไฟได้อย่างมีประสิทธิภาพ แต่การสตาร์ทด้วยความถี่สูงจะทำให้เกิดการรบกวนทางแม่เหล็กไฟฟ้าอย่างรุนแรง (EMI) สัญญาณรบกวนทางไฟฟ้าที่มองไม่เห็นนี้สามารถทอดแล็ปท็อปที่อยู่ใกล้เคียง อุปกรณ์ทางการแพทย์ที่มีความละเอียดอ่อน หรือแผงควบคุมดิจิทัลของเครื่องจักรราคาแพงได้อย่างง่ายดาย
การเริ่มย้อนกลับช่วยลดความเสี่ยงนี้โดยสิ้นเชิง ภายในส่วนหัว อิเล็กโทรดจะมีสปริงวางอยู่ติดกับหัวฉีดโดยตรง เมื่อคุณเหนี่ยวไก แรงดันอากาศจะดันอิเล็กโทรดไปด้านหลัง การแตกหักทางกายภาพนี้จะดึงส่วนโค้งทางไฟฟ้าโดยกลไกโดยไม่ต้องใช้ประกายไฟแรงสูง หากคุณกำลังใช้งาน คบเพลิงเครื่องตัดพลาสม่า ใกล้กับยานพาหนะสมัยใหม่ที่เต็มไปด้วยคอมพิวเตอร์ที่ซับซ้อน หรือรวมเข้ากับโต๊ะตัดแบบใช้คอมพิวเตอร์ การออกแบบแบบย้อนกลับจะไม่ได้เป็นเพียงความหรูหราอีกต่อไป เป็นข้อกำหนดในการปฏิบัติงานที่เข้มงวด
จำนวนแอมแปร์จะกำหนดความจุความร้อนหลักของระบบของคุณ ที่ 60 แอมป์ คุณจะเข้าสู่ขอบเขตของการประดิษฐ์ปานกลางถึงหนัก การตกหล่นที่น่าพึงพอใจของแผ่นเหล็กขนาดครึ่งนิ้วที่ถูกตัดขาดอย่างสมบูรณ์แบบกลายเป็นความจริงในชีวิตประจำวัน อย่างไรก็ตาม ความสามารถในการตัดจะแตกต่างกันไปอย่างมาก ขึ้นอยู่กับคุณสมบัติทางความร้อนของโลหะที่กำลังแปรรูป
เหล็กเหนียวทำหน้าที่เป็นวัสดุพื้นฐานสำหรับการทดสอบอุปกรณ์ตัด การตั้งค่ามาตรฐาน 60A มีความเป็นเลิศในหมวดหมู่นี้ โดยมักจะมีรอบการทำงาน 60% ที่เอาท์พุตสูงสุด ผู้ปฏิบัติงานสามารถตัดเหล็กเหนียวได้อย่างแม่นยำและสะอาดสูงอย่างสม่ำเสมอ โดยมีความหนาตั้งแต่ 1/2 นิ้วถึง 5/8 นิ้ว (12 มม. ถึง 16 มม.) "การตัดที่สะอาด" หมายความว่าขอบที่ได้นั้นต้องการการเจียรหลังการเชื่อมเกือบเป็นศูนย์ ขี้เถ้าซึ่งโลหะละลายเกาะอยู่ที่ขอบด้านล่าง หลุดออกอย่างง่ายดายด้วยการแตะค้อนตะกรันอย่างรวดเร็ว
เมื่อดันจนถึงขีดจำกัดสูงสุด การตั้งค่านี้สามารถบรรลุการตัดเฉือนบนเหล็กเหนียวขนาดสูงสุด 7/8 นิ้ว (22 มม.) ภายใต้สภาวะที่เหมาะสม การตัดเฉือนเป็นกระบวนการที่ช้าและหยาบ ซึ่งทำให้เกิดขอบหยักและเกิดการสะสมของขี้เถ้าจำนวนมาก แม้จะมีประโยชน์อย่างมากในการรื้อถอนหรือทำลายเครื่องจักรเก่า แต่ก็ไม่เหมาะกับการผลิตชิ้นส่วนที่ต้องการการประกอบที่แม่นยำ
การแปรรูปโลหะที่ไม่ใช่เหล็กต้องใช้แนวทางที่แตกต่างออกไปเล็กน้อย อลูมิเนียมและสแตนเลสมีค่าการนำความร้อนและจุดหลอมเหลวที่แตกต่างกันอย่างมากเมื่อเทียบกับเหล็กกล้าคาร์บอน อลูมิเนียมกระจายความร้อนได้รวดเร็วอย่างไม่น่าเชื่อ เมื่อคุณหั่นเป็นแผ่นอะลูมิเนียมเพชร พลังงานความร้อนจะถูกดึงออกจากบริเวณที่ตัดเร็วกว่าเหล็กกล้าเหนียวมาก
เนื่องจากโลหะเหล่านี้กระจายความร้อนได้อย่างมีประสิทธิภาพ โดยทั่วไปความหนาของการตัดสูงสุดจึงลดลงประมาณ 20% ถึง 30% หากคุณสามารถเฉือนเหล็กเหนียวขนาด 5/8" ได้หมดจด คาดว่าขีดจำกัดการตัดที่สะอาดของอะลูมิเนียมจะใกล้เคียงกับ 1/2" หรือ 3/8" นอกจากนี้ การตัดวัสดุเหล่านี้มักจะทำให้เกิดขี้เถ้าที่เหนียวกว่าและยึดเกาะได้มากกว่า ซึ่งต้องใช้ลูกล้อแบบกลไกในการเอาออก เพื่อต่อสู้กับสิ่งนี้ การชะลอความเร็วในการเคลื่อนที่ของคุณลงเล็กน้อยจะทำให้ส่วนโค้งแทรกซึมโลหะผสมที่กระจายความร้อนและสะท้อนแสงเหล่านี้ได้อย่างเต็มที่
เมื่อพิจารณาอย่างใกล้ชิดถึงแนวโน้มของอุตสาหกรรมการผลิตโลหะล่าสุด จะมีการเปลี่ยนแปลงที่ชัดเจนและเกิดขึ้นครั้งใหญ่ ร้านค้าขนาดเล็กถึงขนาดกลางจำนวนมากกำลังเปลี่ยนจากระบบอุตสาหกรรม 3 เฟสขนาดใหญ่ที่ใช้พลังงานสูง และการตั้งค่าเชื้อเพลิงออกซิเจนที่ยุ่งยาก แต่มีมาตรฐานเพิ่มขึ้นสำหรับยูนิต Blowback ขนาด 60 แอมป์ขนาดกะทัดรัดและประสิทธิภาพสูง แนวโน้มนี้ส่วนใหญ่ได้รับแรงผลักดันจากการเพิ่มขึ้นของโต๊ะ CNC ราคาไม่แพง ผู้ผลิตต้องการเครื่องมือที่สามารถประมวลผลวัสดุได้หลากหลาย ตั้งแต่แผงตัวถังรถยนต์แบบบางไปจนถึงโครงยึดที่มีโครงสร้างหนา โดยไม่จำเป็นต้องอัพเกรดโครงสร้างพื้นฐานทางไฟฟ้าจำนวนมาก
ในสภาพแวดล้อมของยานยนต์ ช่างเครื่องต้องเผชิญกับส่วนผสมที่ลงตัวของโลหะแผ่นบางที่เป็นสนิมและส่วนประกอบแชสซีที่มีโครงสร้างหนา ระบบ 60 แอมป์สามารถปรับเปลี่ยนได้อย่างมากที่นี่ สามารถหมุนไปที่ 30 แอมป์เพื่อตัดกระทะพื้นที่เป็นสนิมออกอย่างระมัดระวัง โดยไม่ทำให้เกิดความร้อนมากเกินไปกับโลหะบางที่อยู่โดยรอบ
ในทางกลับกัน เมื่อคุณคลานอยู่ใต้แท่นขุดเจาะเพื่อสร้างโรลเคจแบบกำหนดเอง ดัดแปลงโครงรถบรรทุก หรือสร้างโครงยึดระบบกันสะเทือนสำหรับงานหนัก การหมุนจนเต็ม 60 แอมป์จะทำให้สามารถเจาะลึกที่จำเป็นได้ เป็นทรัพย์สินอันล้ำค่าสำหรับการตัดอย่างรวดเร็วผ่านโบลต์ไอเสียที่ยึดไว้หรือที่ยึดแหนบที่เป็นสนิมที่ดื้อรั้น ซึ่งช่วยประหยัดเวลาในการทำงานที่ยุ่งยาก
สำหรับร้านผลิตทั่วไป ระดับแอมแปร์นี้เป็นอุปกรณ์หลักที่ไม่มีปัญหา การสร้างรถพ่วงอเนกประสงค์ การซ่อมแซมอุปกรณ์การเกษตรขนาดใหญ่ หรือการสร้างส่วนรองรับคานไอบีมที่มีโครงสร้าง จำเป็นต้องตัดเหล็กที่อยู่ในช่วง 3/8" ถึง 5/8" อย่างสม่ำเสมอ
การพยายามใช้เครื่องมือ 40A แอมแปร์ที่ต่ำกว่าสำหรับงานเหล่านี้ส่งผลให้ความเร็วในการเคลื่อนที่ช้าลงอย่างทรมาน เอาท์พุตขนาด 60 แอมป์ช่วยให้ผู้ผลิตสามารถรักษาจังหวะการผลิตที่มั่นคงและมีประสิทธิภาพสูงผ่านเหล็กแผ่นหนา สิ่งนี้ทำให้แน่ใจได้ว่าโครงการจะเป็นไปตามกำหนดเวลาโดยไม่กระทบต่อความสมบูรณ์ของโครงสร้างของขอบเชื่อม
เพื่อตรวจสอบว่า 60 แอมป์เป็นการลงทุนทางการเงินที่ถูกต้องหรือไม่ จำเป็นต้องเปรียบเทียบกับคลาสแอมแปร์ทั่วไปอื่นๆ ที่ครองตลาดในปัจจุบัน
หน่วย 40A เหมาะสำหรับงานที่แม่นยำบนวัสดุบาง เป็นตัวเลือกที่เหมาะสำหรับช่างเทคนิค HVAC ในการตัดท่อหรือมือสมัครเล่นที่ทำงานเกี่ยวกับงานศิลปะโลหะที่ซับซ้อน อย่างไรก็ตาม ผู้ปฏิบัติงานที่ซื้อเครื่องจักร 40A มักจะเติบโตเร็วกว่าปกติอย่างน่าหงุดหงิด เมื่อมอบหมายงานให้ตัดเหล็กขนาด 1/2" ส่วนโค้ง 40A จะต้องเคลื่อนที่ช้ามากอย่างไม่น่าเชื่อ ความเร็วที่เชื่องช้านี้ถ่ายเทความร้อนส่วนเกินไปยังโลหะที่อยู่รอบๆ ทำให้เกิดการบิดงออย่างรุนแรงและสะสมเศษหินแข็งจำนวนมาก
ตามที่ข้อมูลอุตสาหกรรมแนะนำ คลาส 60A เป็นจุดกึ่งกลางขั้นสูงสุด โดยให้พลังงานความร้อนดิบเพียงพอที่จะรองรับงาน 90% ที่โรงงานประกอบมาตรฐานจะต้องเผชิญ โดยเฉพาะอย่างยิ่ง ไฟฉายตัดพลาสม่าขนาด 60A มักจะทำงานอย่างมีประสิทธิภาพโดยใช้ไฟ 220V เฟสเดียวมาตรฐาน ทำให้สามารถเข้าถึงได้ง่ายสำหรับอู่ซ่อมบ้านและร้านค้าเชิงพาณิชย์ที่มีอุปกรณ์ครบครัน โดยไม่จำเป็นต้องติดตั้งระบบไฟฟ้า 3 เฟสราคาแพง
ระบบที่ได้รับการจัดอันดับสำหรับ 80 แอมป์ขึ้นไปได้รับการออกแบบมาโดยเฉพาะสำหรับอุตสาหกรรมหนัก เช่น อู่ต่อเรือและโรงงานเหล็กโครงสร้าง พวกเขาเก่งในการหั่นผ่านแผ่นเหล็กขนาด 1 นิ้ววันแล้ววันเล่า อย่างไรก็ตาม พลังอันมหาศาลนี้มาพร้อมกับข้อเสียที่น่าทึ่ง สายวัดจะมีน้ำหนักมากกว่า ส่งผลให้ข้อมือเมื่อยล้าอย่างรวดเร็ว พวกเขาต้องการเครื่องอัดอากาศโรตารีที่มีขนาดใหญ่กว่ามากเพื่อให้ตรงตามข้อกำหนด CFM ที่สูง นอกจากนี้ ช่องหัวฉีดที่ใหญ่ขึ้นซึ่งจำเป็นสำหรับการตัด 80A ทำให้เกิดรอยตัดที่กว้างมาก ทำให้แทบเป็นไปไม่ได้เลยที่จะตัดโลหะแผ่นบางได้อย่างแม่นยำ
ประสิทธิภาพของระบบการตัดใดๆ โดยไม่คำนึงถึงป้ายราคานั้น ขึ้นอยู่กับสภาพชิ้นส่วนที่สึกหรอเป็นอย่างมาก การทำความเข้าใจและการจัดการชิ้นส่วนเหล่านี้อย่างพิถีพิถันถือเป็นความลับที่แท้จริงในการบรรลุการตัดที่สะอาดและลดต้นทุนการดำเนินงานของคุณได้อย่างมาก
หัวมาตรฐานอาศัยชิ้นส่วนเฉพาะที่ตัดเฉือนอย่างแม่นยำเพื่อสร้างและโฟกัสพลาสมาอาร์ก:
อิเล็กโทรด: ส่วนประกอบหลักที่นำกระแสไฟฟ้า ประกอบด้วยส่วนแทรกแฮฟเนียมด้วยกล้องจุลทรรศน์ที่ปล่อยอิเล็กตรอนเพื่อสร้างส่วนโค้ง
แหวนหมุน: แหวนเซรามิกหรือโพลีเมอร์ที่มีรูเป็นมุม มันบังคับอากาศอัดให้กลายเป็นกระแสน้ำวนคล้ายพายุทอร์นาโด ทำให้กระแสพลาสมาอยู่ตรงกลางและหดตัว
หัวฉีด (ปลายตัด): ส่วนประกอบทองแดงที่มีรูตรงกลางที่แม่นยำซึ่งเน้นพลังงานไปที่ชิ้นงาน
ถ้วยยึด: ยึดส่วนประกอบภายในไว้ด้วยกันอย่างแน่นหนา และกำหนดทิศทางอากาศป้องกันรองรอบๆ การตัดเพื่อทำให้หัวฉีดเย็นลง
ข้อผิดพลาดที่พบบ่อยในหมู่ผู้ปฏิบัติงานมือใหม่คือการใช้หัวฉีดเดียวกันสำหรับงานแต่ละงาน หากคุณลดขนาดเครื่องจักรลงเหลือ 30A เพื่อตัดบังโคลนรถแบบบางอย่างระมัดระวัง คุณต้องสลับไปใช้หัวฉีดที่มีขนาดเล็กกว่า (เช่น ปาก 0.8 มม. หรือ 0.9 มม.) การใช้หัวฉีดขนาดใหญ่ 1.1 มม. ที่กระแสไฟต่ำ ส่งผลให้ได้ส่วนโค้งที่เคลื่อนตัว ไม่โฟกัส และคุณภาพการตัดแย่มาก ในทางตรงกันข้าม การพยายามดันกระแสไฟเต็ม 60 แอมป์ผ่านหัวฉีดขนาด 0.8 มม. จะละลายและทำลายปลายทองแดงทันที จับคู่ เสมอ วัสดุสิ้นเปลืองของคบเพลิงพลาสม่า กับการตั้งค่ากระแสไฟปัจจุบันของคุณ
แม้ว่าจะมีขั้นตอนการบำรุงรักษาที่สมบูรณ์แบบ แต่ในที่สุดอุปกรณ์ก็ยอมจำนนต่อความเป็นจริงอันเลวร้ายของสภาพแวดล้อมการผลิต การตระหนักถึงอาการของยูนิตที่ล้มเหลวสามารถป้องกันวัสดุที่เสียหายและอันตรายด้านความปลอดภัยที่อาจเกิดขึ้นได้
หากคุณเริ่มประสบปัญหาไฟติดผิดปกติบ่อยครั้ง ความคงตัวของส่วนโค้งไม่คงที่ หรือส่วนโค้งดับกะทันหันกลางการตัดแม้จะมีวัสดุสิ้นเปลืองใหม่ การเชื่อมต่อภายในอาจเสียหายได้ สัญญาณเตือนที่สำคัญอีกประการหนึ่งคือความร้อนที่แผ่ผ่านด้ามจับมากเกินไป หากที่จับร้อนจนรู้สึกไม่สบายเมื่อสัมผัสเปล่า แสดงว่าความต้านทานไฟฟ้าภายในกำลังก่อตัวขึ้น หรือมีการรั่วไหลของอากาศที่ซ่อนอยู่ซึ่งไม่สามารถทำให้ส่วนประกอบเย็นลงได้ นอกจากนี้ หากเกลียวทองเหลืองที่ยึดถ้วยยึดหลุดออกหรือถูกออกซิไดซ์อย่างหนัก ชิ้นส่วนต่างๆ จะจัดตำแหน่งไม่ถูกต้อง ส่งผลให้มีการตัดงออย่างถาวร
บางครั้งแหล่งพลังงานเองก็ใช้งานได้ดี แต่ตะกั่วที่โรงงานจัดหามานั้นมีคุณภาพต่ำมาก เครื่องจักรราคาประหยัดจำนวนมากมาพร้อมกับหัวความถี่สูงที่ล้าสมัยหรือด้ามจับที่สร้างมาไม่ดีซึ่งแตกหักง่าย การอัพเกรดเป็น คุณภาพสูง ไฟฉายพลาสม่าทดแทน สามารถเปลี่ยนวิธีการทำงานของเครื่องจักรรุ่นเก่าได้อย่างสมบูรณ์
เมื่อทำการอัพเกรด คุณต้องตรวจสอบประเภทการเชื่อมต่ออย่างระมัดระวัง เครื่องจักรสมัยใหม่จำนวนมากใช้ขั้วต่อส่วนกลาง "Euro" มาตรฐาน ซึ่งช่วยให้สลับปลั๊กแอนด์เพลย์ได้ง่ายภายในไม่กี่วินาที ส่วนอื่นๆ จำเป็นต้องเดินสายไฟโดยตรงเข้ากับขั้วต่อภายในของเครื่อง ไม่ว่าจะติดตั้งด้วยวิธีใดก็ตาม การเปลี่ยนหัวโกนที่ชำรุดหรือด้อยกว่าด้วยการออกแบบโบลแบ็คที่ทันสมัย จะทำให้ได้ส่วนโค้งที่นุ่มนวลขึ้น ร่องที่แคบลง และประสบการณ์การทำงานที่ปลอดภัยยิ่งขึ้น
การลงทุนในอุปกรณ์คุณภาพสูงเป็นเพียงก้าวแรกเท่านั้น เพื่อรักษาความแม่นยำและประสิทธิภาพ ผู้ปฏิบัติงานจะต้องปฏิบัติตามกำหนดการบำรุงรักษาที่เข้มงวด การละเลยการดูแลตามปกติจะทำให้คุณภาพการตัดของคุณลดลง และทำให้อายุการใช้งานการลงทุนของคุณสั้นลงอย่างมาก
ปัจจัยที่สำคัญที่สุดประการเดียวในการยืดอายุการใช้งานของระบบตัดคือคุณภาพของอากาศอัดที่จ่ายไป เมื่ออากาศเข้าไปในเครื่องมือ พลังงานไฟฟ้าจะสูงมากจนกลายเป็นสสารในสถานะที่สี่ หากอากาศอัดมีความชื้น อนุภาคน้ำมัน หรือมีฝุ่นละอองมากเกินไป การเปลี่ยนแปลงทางกายภาพของส่วนโค้งจะได้รับผลกระทบอย่างรุนแรง
ความชื้นทำให้โมเลกุลของน้ำแตกตัวเป็นไฮโดรเจนและออกซิเจนเมื่อสัมผัสกับอาร์กไฟฟ้า ออกซิเจนส่วนเกินนี้ทำให้เกิดปฏิกิริยาออกซิเดชันของตัวปล่อยฮาฟเนียมอย่างรวดเร็วก่อนเวลาอันควร เมื่อแฮฟเนียมเป็นหลุมและสลายตัวเร็วเกินไป ส่วนโค้งจะไม่เสถียร และนำไปสู่การตัดเป็นมุม การใช้ระบบการกรองอากาศแบบหลายขั้นตอน รวมถึงตัวกรองอนุภาค ตัวกรองการรวมตัวสำหรับน้ำมัน และเครื่องทำแห้งที่ใช้สารดูดความชื้นโดยเฉพาะ ถือเป็นข้อบังคับอย่างยิ่งสำหรับการผลิตที่ร้ายแรง
กลไกภายในใช้ชุดเกลียวที่ผ่านการกลึงอย่างแม่นยำและโอริงยางเพื่อรักษาซีลสุญญากาศที่เข้มงวด ระหว่างการทำงาน อากาศจะถูกส่งไปที่ความดันปกติตั้งแต่ 65 ถึง 75 PSI แม้แต่การรั่วไหลด้วยกล้องจุลทรรศน์ก็สามารถเปลี่ยนแปลงพลวัตของการหมุนวนของก๊าซได้
การบำรุงรักษาตามปกติควรรวมถึงการตรวจสอบโอริงและข้อต่อเกลียวทั้งหมดอย่างระมัดระวังทุกครั้งที่คุณเปลี่ยนปลาย ฝุ่นโลหะละเอียดจากกระบวนการตัดจะสะสมในเกลียวของถ้วยยึดได้ง่าย ใช้แปรงขนนุ่มเพื่อขจัดเศษซาก และทาจาระบีไดอิเล็กตริกซิลิโคนที่ไม่นำไฟฟ้าเคลือบบางมากบนโอริง เพื่อป้องกันไม่ให้แห้งและแตกร้าว
ทำหน้าที่เป็นเครื่องมือระดับกลางขั้นสุดยอด ระบบ 60 แอมป์สามารถผ่าเหล็กโครงสร้างหนาได้อย่างง่ายดายอย่างน่าทึ่ง ในขณะที่ยังคงให้การควบคุมที่แม่นยำซึ่งจำเป็นสำหรับโลหะที่ละเอียดอ่อนและบางกว่า มันเชื่อมช่องว่างระหว่างข้อจำกัดของอุปกรณ์งานอดิเรกและความต้องการพลังงานที่มากเกินไปของเครื่องจักรอุตสาหกรรมหนักได้อย่างสมบูรณ์แบบ
การจับคู่เครื่องมืออเนกประสงค์นี้เข้ากับอากาศที่สะอาดและแห้ง และวัสดุสิ้นเปลืองที่ได้รับการดูแลอย่างพิถีพิถัน คุณจึงมั่นใจได้ถึงผลลัพธ์ระดับมืออาชีพที่สม่ำเสมอในทุกโครงการ หากคุณพร้อมที่จะอัปเกรดขีดความสามารถของร้านค้าของคุณ ขจัดปัญหา EMI และสัมผัสกับประสิทธิภาพของการตัดที่รวดเร็วและสะอาดยิ่งขึ้น สำรวจอุปกรณ์ระดับมืออาชีพและตัวเลือกการเปลี่ยนมาตรฐานที่ Starex เชื่อมเพื่อให้เหมาะกับปริมาณงานการผลิตในแต่ละวันของคุณอย่างสมบูรณ์แบบ
ได้ โดยทั่วไปคุณสามารถใช้สายไฟพิกัด 60A กับเครื่อง 45A หรือ 50A ได้ โดยต้องมีการเชื่อมต่อทางกายภาพ (เช่น ปลั๊กยูโร/ปลั๊กกลาง) ที่เข้ากันได้ การกำหนด 60A ระบุเกณฑ์การทำงานที่ปลอดภัยสูงสุดของอุปกรณ์ การใช้งานที่ 50 แอมป์นั้นมีประโยชน์อย่างมากจริงๆ มันช่วยให้ส่วนหัวเย็นลง ลดความเครียดจากความร้อนบนส่วนประกอบภายใน และยืดอายุการใช้งานของชิ้นส่วนที่สึกหรอของคุณอย่างเห็นได้ชัด
โดยทั่วไป การตั้งค่านี้ต้องใช้แรงดันอากาศแบบไดนามิกระหว่าง 65 ถึง 75 PSI (ประมาณ 4.5 ถึง 5.0 บาร์) ในขณะที่อากาศไหลอย่างแข็งขัน สิ่งสำคัญคือต้องวัดความดันนี้แบบไดนามิก (ในระหว่างรอบการไล่ก๊าซ) แทนที่จะเป็นแบบคงที่ หากความดันลดลงต่ำเกินไประหว่างการทำงาน ส่วนโค้งจะไม่มีความเร็วในการขจัดโลหะหลอมเหลวออกจากรอยตัด และหัวฉีดก็มีแนวโน้มที่จะละลาย ศึกษาคู่มือเครื่องจักรของคุณเสมอเพื่อการสอบเทียบที่แม่นยำ
การตัดแบบลาก—วางปลายไว้บนชิ้นงานโดยตรง—สามารถทำได้เฉพาะในกรณีที่คุณใช้วัสดุสิ้นเปลืองแบบแดร็กชิลด์แบบพิเศษเท่านั้น ระบบนี้ทำงานที่กระแสไฟสูงพอที่จะลากหัวฉีดทองแดงที่โผล่ออกมาบนโลหะโดยตรงจะทำให้เกิด "การอาร์กสองครั้ง" ปรากฏการณ์ทำลายล้างนี้บังคับให้กระแสไฟฟ้าอาร์กจากอิเล็กโทรดไปยังหัวฉีด จากนั้นไปที่โลหะ ทำลายออริฟิสทันที หากไม่มีตัวป้องกันแดร็ก คุณต้องรักษาระยะห่างระหว่างกันแบบแมนนวลไว้ที่ประมาณ 1/16" ถึง 1/8" (1.5 มม. ถึง 3 มม.)
การตัดมุมหรือเอียงมักเกิดจากการชำรุดหรือเสียหายของวัสดุสิ้นเปลือง หากรูตรงกลางของหัวฉีดทองแดงถูกเป่า หลุดออกจากวง หรืออุดตันด้วยสะเก็ดหลอมเหลว กระแสพลาสมาจะออกมาในมุมหนึ่ง นอกจากนี้ หากวงแหวนหมุนของคุณแตกหรืออุดตันด้วยสิ่งสกปรก กระแสน้ำวนจะไม่อยู่ตรงกลางส่วนโค้งอย่างถูกต้อง เปลี่ยนหัวฉีดและอิเล็กโทรด ตรวจสอบวงแหวนหมุน และตรวจดูให้แน่ใจว่าไฟฉายตั้งฉากกับชิ้นงานอย่างสมบูรณ์
ต่างจากอิเล็กโทรดและหัวฉีดที่ใช้เป็นประจำ วงแหวนหมุนวนไม่ได้ถูกอาร์คไฟฟ้าโดยตรง อย่างไรก็ตาม จะต้องอยู่ภายใต้ความร้อนสูงและอากาศที่มีแรงดันสูง คุณควรตรวจสอบทุกครั้งที่เปลี่ยนปลายตัด มองหารอยแตกขนาดเล็กมาก ขอบที่หลอมละลาย หรือรูอากาศที่อุดตัน ตามกฎของร้านค้าทั่วไป ให้เปลี่ยนวงแหวนหมุนทุก ๆ การเปลี่ยนอิเล็กโทรด 10 ถึง 15 ครั้ง เพื่อให้แน่ใจว่ากระแสน้ำวนของอากาศยังคงสมดุลและหดตัวอย่างสมบูรณ์