
หมวดจำนวน:0 การ:บรรณาธิการเว็บไซต์ เผยแพร่: 2569-09-16 ที่มา:เว็บไซต์


ลองนึกภาพการใช้เวลาครึ่งกะในการวางเม็ดบีดที่ดูไร้ที่ติบนข้อต่อท่อแรงดันสูง 6G เฉพาะผู้ตรวจสอบการทดสอบแบบไม่ทำลาย (NDT) เท่านั้นที่จะทำเครื่องหมายว่าใต้บีดแตกในเช้าวันรุ่งขึ้น เบื่อกับการทดสอบเอ็กซเรย์ที่ล้มเหลวและการทำงานซ้ำที่สกปรกไม่รู้จบใช่หรือไม่ คุณไม่ใช่คนเดียวที่ต้องเผชิญกับสิ่งนี้อย่างแน่นอน
ในการสร้างโครงสร้างและภาชนะรับความดัน ความชื้นโดยรอบจะทำลายแท่งไฮโดรเจนต่ำอย่างรวดเร็วอย่างไม่น่าเชื่อ แม้แต่สองสามชั่วโมงในตอนเช้าที่ชื้นก็อาจส่งผลต่อความสมบูรณ์ทางเคมีของฟลักซ์ได้ โชคดีที่ ที่มีขนาดเหมาะสม เครื่องอบลวดเชื่อม ทำหน้าที่เป็นแนวหลักในการป้องกันการปนเปื้อนในชั้นบรรยากาศ ช่วยป้องกันข้อบกพร่องทางโครงสร้างที่มีราคาแพงก่อนที่คุณจะเกิดส่วนโค้งด้วยซ้ำ
อย่างไรก็ตาม การซื้ออุปกรณ์ที่เหมาะสมนั้นต้องการมากกว่าการหยิบกล่องโลหะที่ร้อนจัด คุณต้องปรับความสามารถในการระบายความร้อนของยูนิตและความสามารถในการกักเก็บให้ตรงกับอัตราการเผาไหม้รายวันของลูกเรืออย่างระมัดระวัง ในคู่มือฉบับสมบูรณ์นี้ คุณจะได้เรียนรู้อย่างชัดเจนว่าข้อกำหนดเฉพาะใดบ้างที่จำเป็นเพื่อรักษาวัสดุสิ้นเปลืองของคุณให้อยู่ในสภาพสูงสุดและการเชื่อมของคุณเป็นไปตามรหัสอย่างเคร่งครัด
ความชื้นคือศัตรู: แม้เพียงช่วงเวลาสั้นๆ ของการสัมผัสบรรยากาศก็สามารถทำลายอิเล็กโทรดไฮโดรเจนต่ำได้ (เช่น E7018) ซึ่งนำไปสู่ข้อบกพร่องในการเชื่อมเชิงโครงสร้างที่มีราคาแพง
การจัดเก็บกับการอบแห้งซ้ำ: คุณต้องมีช่วงอุณหภูมิที่แตกต่างกันโดยสิ้นเชิง ขึ้นอยู่กับว่าคุณเพียงแต่รักษาความแห้งของโรงงาน (การถือครอง/การเก็บรักษา) หรือการฟื้นฟูแท่งเหล็กที่เสียหายจากความชื้นอย่างจริงจัง (การอบแห้งซ้ำ/การอบซ้ำ)
ความจุมีความสำคัญ: การเลือกระหว่างหน่วยเคลื่อนที่ขนาดเล็ก (10-20 ปอนด์) และเตาอบแบบอยู่กับที่ขนาดใหญ่ (400+ ปอนด์) ขึ้นอยู่กับขนาดลูกเรือ ที่ตั้งไซต์งาน และการบริโภควัสดุสิ้นเปลืองในแต่ละวัน
การปฏิบัติตามข้อกำหนดเป็นสิ่งสำคัญ: การปฏิบัติตามมาตรฐาน AWS และ ASME สำหรับการจัดการวัสดุสิ้นเปลืองนั้นไม่สามารถต่อรองได้สำหรับการใช้งานเหล็กโครงสร้างและภาชนะรับความดัน
การทำความเข้าใจอย่างแน่ชัดว่าอิเล็กโทรดเสื่อมคุณภาพอย่างไรไม่ได้เป็นเพียงทฤษฎีเท่านั้น แต่ยังเป็นความจริงในการปฏิบัติงานที่สำคัญสำหรับโรงงานผลิตหรือแท่นขุดเจาะแบบเคลื่อนที่อีกด้วย โดยเฉพาะถือ เตาแบบแท่ง เป็นพื้นฐานอย่างยิ่งสำหรับการรักษาความสมบูรณ์ทางโลหะวิทยาของสระเชื่อม
การเคลือบฟลักซ์บนอิเล็กโทรดการเชื่อมอาร์กโลหะ (SMAW) ที่มีฉนวนหุ้มสามารถดูดความชื้นได้สูง โดยจะดูดความชื้นออกจากอากาศเหมือนฟองน้ำ เมื่อใช้อิเล็กโทรดที่มีความชื้นปนเปื้อน ความร้อนสูงของส่วนเชื่อมจะสลายโมเลกุลของน้ำที่ติดอยู่ (H₂O) ออกเป็นไฮโดรเจนและออกซิเจนอย่างรุนแรง
ดังนั้นก๊าซไฮโดรเจนจึงละลายลงในโลหะเชื่อมที่หลอมละลายโดยตรง เมื่อข้อต่อเย็นลงและแข็งตัว ไฮโดรเจนก็พยายามจะดันออกไป หากติดอยู่ในโลหะที่แข็งตัวหรือโซนได้รับผลกระทบจากความร้อน (HAZ) จะทำให้เกิดความเครียดภายในอย่างมาก ปรากฏการณ์นี้นำไปสู่การแตกร้าวใต้บีด หรือที่เรียกกันทั่วไปว่าการแตกร้าวที่เกิดจากไฮโดรเจน (HIC) หรือการแตกร้าวแบบเย็น นอกจากนี้ ก๊าซที่หลบหนีออกมายังทำให้เกิดช่องว่าง ส่งผลให้เกิดความพรุนอย่างรุนแรง ข้อบกพร่องทั้งสองประการทำลายความต้านทานแรงดึงของข้อต่อและรับประกันว่าการประเมินแบบไม่ทำลายจะล้มเหลว
หน้าที่หลักของอุปกรณ์อบแห้งคือการสร้างสภาพแวดล้อมระดับจุลภาคที่มีการควบคุมซึ่งจะหยุดการดูดซึมความชื้นโดยสิ้นเชิง ด้วยการรักษาอุณหภูมิโดยรอบให้สูงขึ้นอย่างต่อเนื่อง ห้องจะป้องกันการควบแน่นและล็อคการเคลือบฟลักซ์ไว้ที่ระดับความชื้นที่กำหนดจากโรงงาน
การลงทุนในการจัดการวัสดุสิ้นเปลืองที่เหมาะสมมีความสัมพันธ์โดยตรงกับการประหยัดต้นทุนการดำเนินงานได้มหาศาล เมื่ออิเล็กโทรดถูกปล่อยให้สัมผัสกับบรรยากาศเกินขีดจำกัดที่กำหนด อิเล็กโทรดจะต้องผ่านกระบวนการอบซ้ำที่ใช้เวลานานและใช้พลังงานมาก หรือทิ้งลงถังขยะ ที่สำคัญกว่านั้น การใช้แท่งที่ประนีประนอมจะนำไปสู่รอยเชื่อมที่มีข้อบกพร่อง ซึ่งต้องอาศัยการเซาะส่วนโค้ง การเจียร และการเชื่อมใหม่ ด้วยการใช้การจัดเก็บความร้อนที่เชื่อถือได้ โรงงานผลิตจะลดของเสียจากการบริโภคและลดชั่วโมงแรงงานในการทำงานซ้ำได้อย่างมาก
จุดที่สร้างความสับสนบ่อยครั้งที่ฉันเห็นบนพื้นร้านค้าคือการผสมผสานระหว่างการถือครอง (การจัดเก็บ) และการอบใหม่ (การอบแห้งซ้ำ) กระบวนการทั้งสองนี้ต้องการโปรไฟล์การระบายความร้อนที่แตกต่างกันอย่างมาก และตอบสนองวัตถุประสงค์ที่แตกต่างกันโดยสิ้นเชิง การเลือกอุณหภูมิที่ไม่ถูกต้องอาจทำให้ไม่สามารถขจัดความชื้นที่ฝังลึกหรือทำลายอิเล็กโทรดอย่างถาวรได้
เตาอบแบบจับยึดได้รับการออกแบบมาเพื่อวัตถุประสงค์เฉพาะประการหนึ่ง: เพื่อให้แท่งเหล็กใหม่เอี่ยมและไม่มีการปนเปื้อนแห้งทันทีหลังจากการแตกร้าวโดยเปิดกระป๋องจากโรงงานที่ปิดผนึกอย่างแน่นหนา
สำหรับอิเล็กโทรดไฮโดรเจนต่ำมาตรฐาน โดยทั่วไปอุณหภูมิการยึดที่ต้องการจะอยู่ในช่วงตั้งแต่ 250°F ถึง 300°F (120°C ถึง 150°C) ที่อุณหภูมินี้ อากาศโดยรอบภายในห้องเพาะเลี้ยงจะยังคงอยู่เหนือจุดน้ำค้างมาก สิ่งสำคัญคือต้องเข้าใจว่าเตาอบแบบยึดไม่มี ความ สามารถทางความร้อนในการอบความชื้นออกมาเมื่อแท่งไม้เปียกโชก ตัวอย่างเช่น หากช่างเชื่อมทิ้ง E7018 จำนวนหนึ่งไว้บนประตูท้ายของรถบรรทุกในช่วงกะเช้าที่มีความชื้นสูง การโยนพวกมันกลับเข้าไปในเตาอบที่อุณหภูมิ 250°F ในบ่ายวันนั้นจะไม่สามารถช่วยชีวิตพวกเขาได้
ในทางตรงกันข้าม เมื่ออิเล็กโทรดสัมผัสกับบรรยากาศนานกว่าที่กฎหมายอุตสาหกรรมอนุญาต อิเล็กโทรดเหล่านั้นจะต้องได้รับการปรับสภาพใหม่อย่างเข้มงวด หน่วยการอบแห้งซ้ำเหล่านี้ทำงานที่อุณหภูมิที่สูงขึ้นอย่างมาก โดยทั่วไปจะอยู่ระหว่าง 500°F ถึง 800°F (260°C ถึง 425°C) ขึ้นอยู่กับองค์ประกอบของฟลักซ์ที่แน่นอน
การอบแห้งด้วยอุณหภูมิสูงจะทำให้ความชื้นที่ถูกดูดซับอย่างล้ำลึกเดือดออกจากฟลักซ์อย่างแท้จริง และฟื้นฟูคุณลักษณะของไฮโดรเจนต่ำ อย่างไรก็ตาม กระบวนการนี้จะต้องดำเนินการด้วยความแม่นยำ แท่งอบที่อุณหภูมิเกินคำแนะนำของผู้ผลิตจะทำลายสารยึดเกาะสารเคมีภายในฟลักซ์ หากสารยึดเกาะเหล่านั้นล้มเหลว ฟลักซ์จะเปราะ หลุดออกจากเส้นลวดหลัก และทำให้อิเล็กโทรดไร้ประโยชน์โดยสิ้นเชิง
ประเภทอิเล็กโทรด | ตัวอย่างการจำแนกประเภท | อุณหภูมิในการถือครอง/การเก็บรักษา | อุณหภูมิการอบแห้ง/การอบซ้ำ |
|---|---|---|---|
ไฮโดรเจนต่ำ (เหล็กเหนียว) | E7018, E7016, E8018 | 250°F - 300°F (120°C - 150°C) | 500°F - 800°F (260°C - 425°C) เป็นเวลา 1-2 ชั่วโมง |
สแตนเลส | E308L, E309L, E316L | 200°F - 250°F (95°C - 120°C) | 400°F - 600°F (205°C - 315°C) เป็นเวลา 1-2 ชั่วโมง |
เซลลูโลส | E6010, E6011 | อย่าเก็บเตาอบ | อย่าทำซ้ำ |
คำเตือนเกี่ยวกับแท่งเซลลูโลส: จำเป็นต้องจำไว้ว่าอิเล็กโทรดเซลลูโลสอาศัยปริมาณความชื้นภายในที่เฉพาะเจาะจงเพื่อสร้างก๊าซป้องกันเชิงรุกและลักษณะการเจาะลึก การอบจะทำลายความเสถียรของส่วนโค้ง
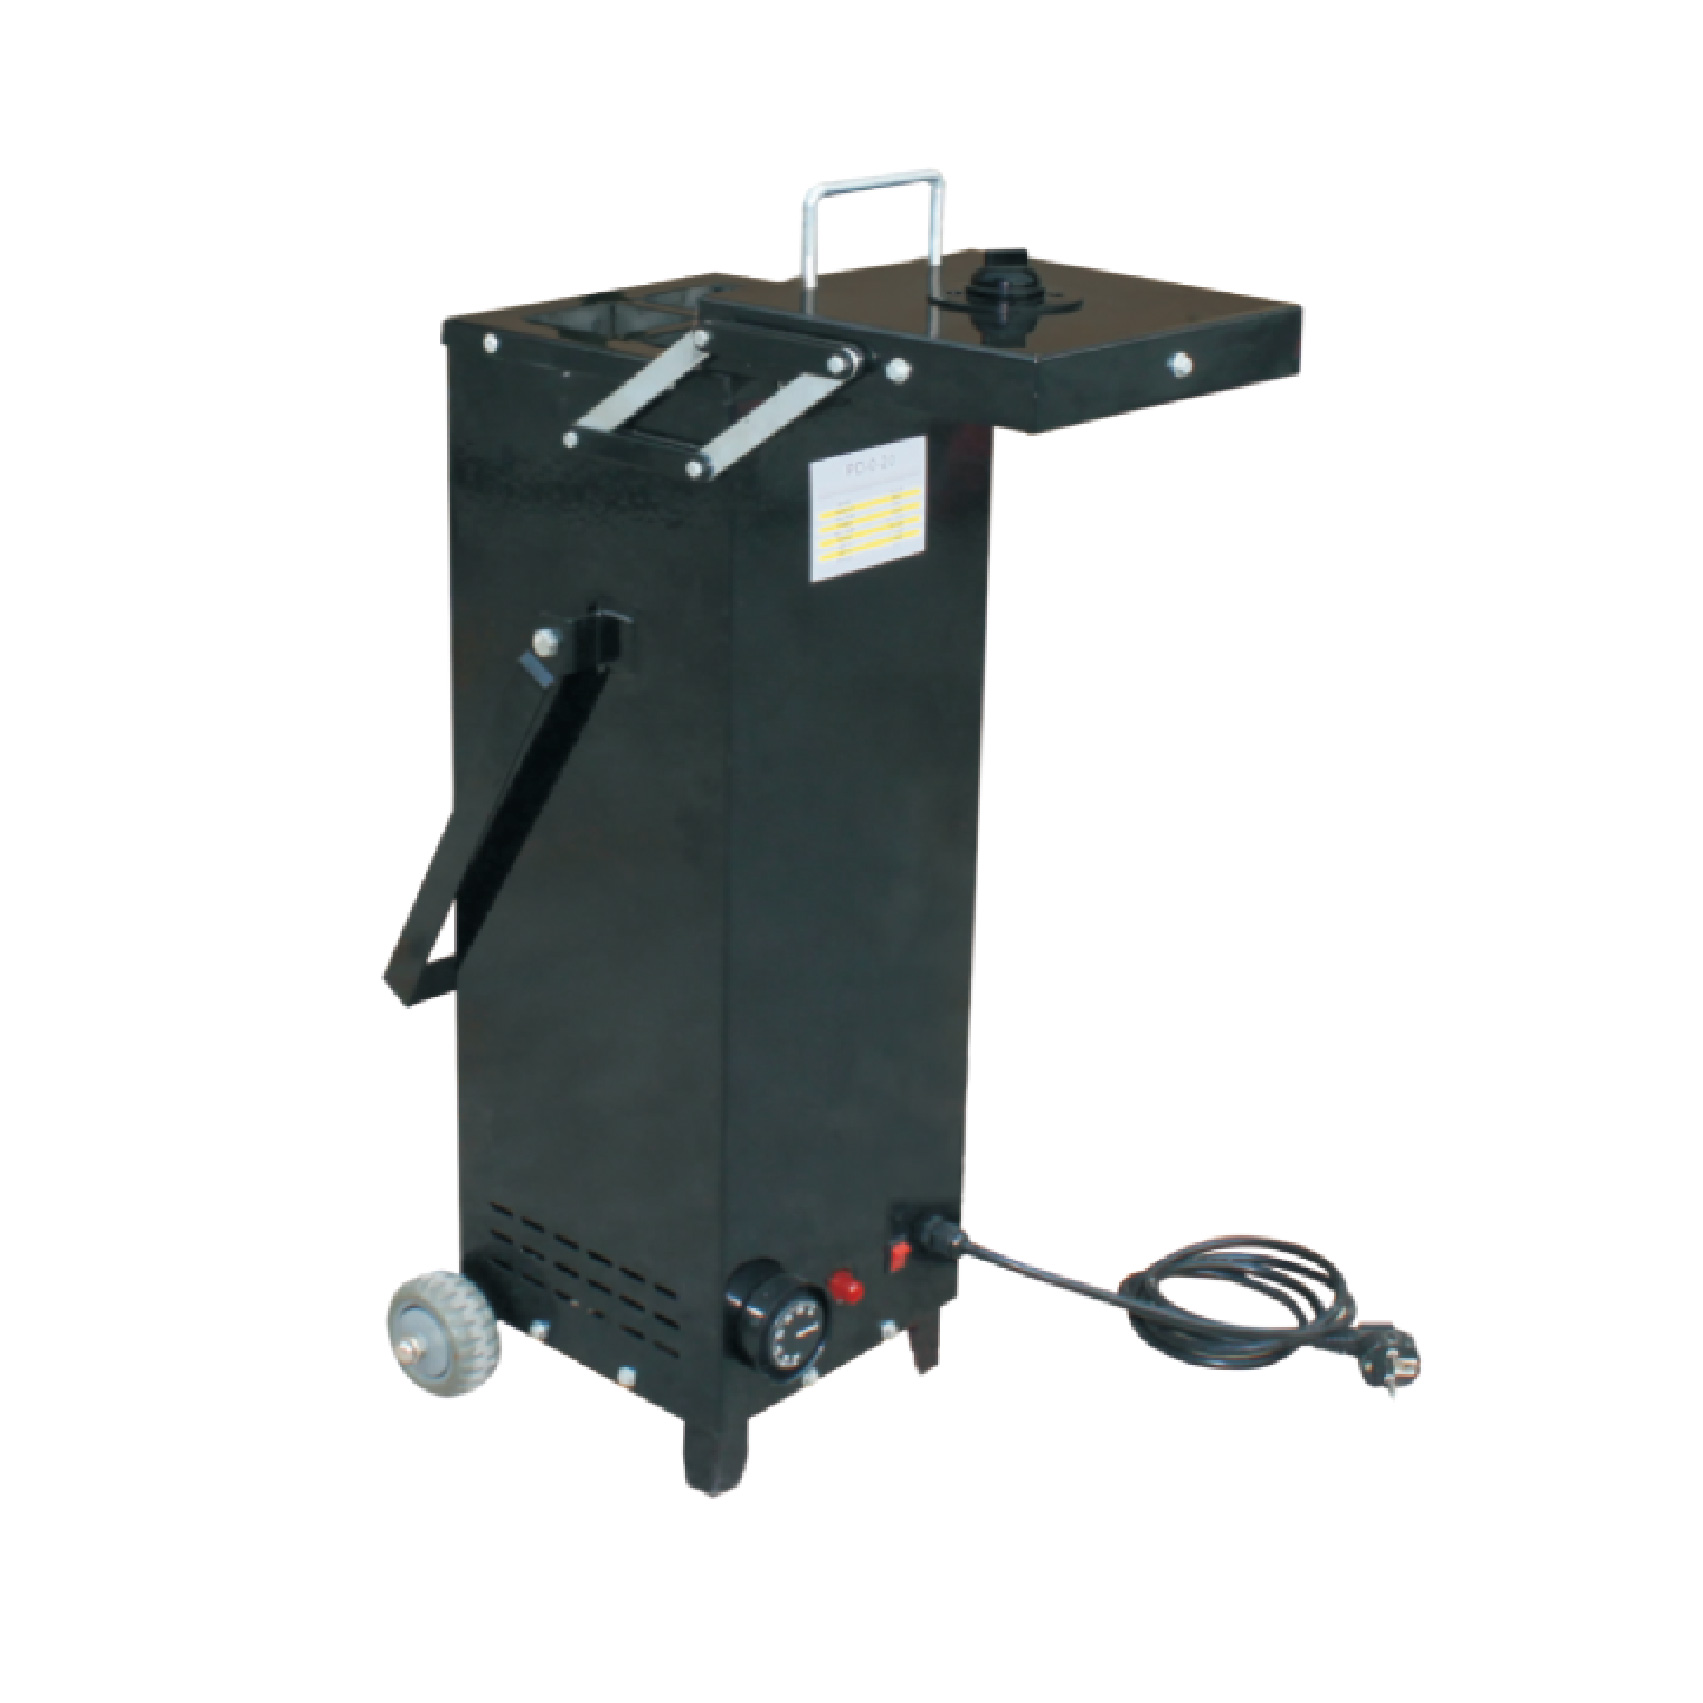
จากมุมมองด้านลอจิสติกส์เพียงอย่างเดียว ความจุจะกำหนดขั้นตอนการทำงานของคุณ การซื้อเครื่องที่มีขนาดเล็กกว่าจะทำให้เกิดปัญหาคอขวดที่น่าหงุดหงิด เนื่องจากช่างเชื่อมกำลังรอแท่งเหล็กใหม่ ในขณะที่เครื่องขนาดใหญ่จะทำให้เปลืองพื้นที่และพลังงานไฟฟ้า
หน่วยเคลื่อนที่คือเครื่องมือสำคัญในการปฏิบัติการภาคสนาม ออกแบบมาเพื่อรองรับอิเล็กโทรดระหว่าง 10 ถึง 20 ปอนด์ (ประมาณ 5 ถึง 10 กก.) เตาอบอิเล็กโทรดแบบพกพา เหมาะอย่างยิ่งสำหรับพนักงานวางท่อ แท่นซ่อมแบบเคลื่อนที่ และช่างเหล็กที่ขันน็อตเหล็กโครงสร้าง
คุณสมบัติที่โดดเด่นของพวกเขาคือความคล่องตัวที่ทนทาน มีน้ำหนักเบา พร้อมที่จับสำหรับหิ้วที่แข็งแรง และได้รับการออกแบบทางวิศวกรรมมาเพื่อให้สามารถทนต่อการตกกระแทกจากการขนส่งที่ไซต์งานอย่างหลีกเลี่ยงไม่ได้ โมเดลภาคสนามหลายรุ่นมีความสามารถในการจ่ายไฟ AC/DC แบบคู่ ช่วยให้ผู้ปฏิบัติงานสามารถเสียบปลั๊กเข้ากับไฟเสริมของเครื่องเชื่อมที่ขับเคลื่อนด้วยเครื่องยนต์ได้โดยตรง โดยทั่วไปความจุ 10 ถึง 20 ปอนด์จะบรรจุวัสดุสิ้นเปลืองได้เพียงพอที่จะรองรับช่างเชื่อมหนึ่งคนผ่านกะมาตรฐานโดยไม่ต้องเดินกลับไปที่เปลเครื่องมือส่วนกลางเป็นเวลานาน
สำหรับโรงผลิตขนาดเล็กถึงขนาดกลาง โรงซ่อมรถยนต์ และโรงเรียนฝึกอาชีพ โมเดลแบบตั้งโต๊ะ (น้ำหนัก 50 ถึง 150 ปอนด์) มอบความสมดุลในอุดมคติ สินค้าเหล่านี้อยู่กับที่แต่สามารถย้ายได้สะดวกหากรูปแบบร้านค้าเปลี่ยนแปลง หน่วยขนาดกลางรองรับทีมช่างเชื่อมสองถึงสี่คนดึงแท่งเหล็กอย่างต่อเนื่องตลอดทั้งวันได้อย่างสะดวกสบาย
การผลิตในอุตสาหกรรมหนัก การต่อเรือ และผู้ผลิตโครงสร้างเหล็กขนาดใหญ่ จำเป็นต้องมีโซลูชันการจัดเก็บสินค้าจำนวนมาก เตาอบแบบตั้งพื้นขนาดใหญ่ได้รับการออกแบบทางวิศวกรรมให้สามารถรองรับอิเล็กโทรดการเชื่อมได้ตั้งแต่ 400 ถึงมากกว่า 1,000 ปอนด์ หน่วยเหล่านี้ทำหน้าที่เป็นอุปกรณ์ติดตั้งถาวรบนพื้นโรงงาน เนื่องจากขนาดที่แท้จริงและน้ำหนักบรรทุกที่มหาศาล หน่วยอุตสาหกรรมเหล่านี้จึงมักสร้างโดยมีช่องสำหรับรถยกที่ฐานเพื่อการวางตำแหน่งที่ปลอดภัย
ในช่วงไม่กี่ปีที่ผ่านมา อุตสาหกรรมการผลิตได้เห็นการเปลี่ยนแปลงครั้งใหญ่ไปสู่การประกันคุณภาพที่เข้มงวดยิ่งขึ้นและการตรวจสอบย้อนกลับทางดิจิทัล เนื่องจากความต้องการทางวิศวกรรมผลักดันให้มีเหล็กกล้าที่มีความแข็งแรงสูงกว่า ซึ่งเสี่ยงต่อการแตกตัวของไฮโดรเจนมากกว่าแบบทวีคูณ ความทนทานต่อการจัดการวัสดุสิ้นเปลืองที่ไม่ดีก็หมดสิ้นไปโดยสิ้นเชิง
เราเห็นแนวโน้มที่ชัดเจนที่ผู้รับเหมารายใหญ่และหน่วยงานตรวจสอบเปลี่ยนจากหน้าปัดอะนาล็อกพื้นฐาน ในปัจจุบัน โรงงานอุตสาหกรรมสมัยใหม่มีความต้องการอุปกรณ์ที่มีความสามารถในการบันทึกข้อมูลแบบรวมและตัวควบคุม Proportional-Integral-Derivative (PID) ที่ตั้งโปรแกรมได้เพิ่มมากขึ้น ระบบอัตโนมัติขั้นสูงนี้ช่วยให้ผู้จัดการ QA สามารถดึงแผนภูมิอุณหภูมิในอดีตได้ ซึ่งพิสูจน์ได้อย่างชัดเจนต่อผู้ตรวจสอบบุคคลที่สามว่าชุดแท่งที่ระบุได้รับการบำรุงรักษาภายในพารามิเตอร์รหัสที่แน่นอนทุกวันตลอด 24 ชั่วโมง นอกจากนี้ ตลาดกำลังมีแนวโน้มอย่างมากต่อการออกแบบที่ประหยัดพลังงานและหุ้มฉนวนสูง ซึ่งช่วยลดการใช้พลังงานในขณะที่ยังคงรักษาความเย็นภายนอกเมื่อสัมผัส ช่วยเพิ่มความปลอดภัยในพื้นโรงงานได้อย่างมาก
ในสภาพแวดล้อมการเชื่อมแบบมืออาชีพ โดยเฉพาะอย่างยิ่งในสภาพแวดล้อมที่เกี่ยวข้องกับเหล็กโครงสร้างหรือภาชนะรับความดัน การจัดการความร้อนไม่ได้เป็นเพียงแนวทางปฏิบัติที่ดีที่สุดเท่านั้น แต่ยังเป็นกฎหมายที่เข้มงวดอีกด้วย การปฏิบัติตามมาตรฐานที่กำหนดโดย American Welding Society (AWS D1.1) และ American Society of Mechanical Engineers (ASME Section IX) ถือเป็นข้อบังคับ
รหัสนี้จะสรุปพารามิเตอร์ที่เฉพาะเจาะจงอย่างมากสำหรับการจัดการอิเล็กโทรดไฮโดรเจนต่ำ เมื่อเปิดภาชนะ E7018 ที่ปิดผนึกอย่างแน่นหนา แท่งจะต้องเข้าไปในสภาพแวดล้อมการยึดทันทีที่ทำงานที่อุณหภูมิขั้นต่ำ 250°F (120°C)
ถ้าเอาก้านออกจากสภาพแวดล้อมที่มีความร้อน "นาฬิการับแสง" ที่เข้มงวดจะเริ่มต้นขึ้น ภายใต้สภาวะบรรยากาศมาตรฐาน โดยทั่วไปอิเล็กโทรด E7018 จะอนุญาตให้มีเวลาสัมผัสสูงสุดเพียง 4 ชั่วโมง ในสภาพแวดล้อมที่มีความชื้นสัมพัทธ์สูง หน้าต่างที่ยอมให้นี้จะหดตัวลงอย่างมาก หากอิเล็กโทรดไม่ได้ใช้ทันเวลา จะต้องส่งคืนอิเล็กโทรดสำหรับรอบการอบซ้ำที่บันทึกไว้ก่อนที่จะสัมผัสข้อต่อโครงสร้างได้อย่างถูกกฎหมาย
การปฏิบัติตามกฎระเบียบเป็นรากฐานที่แท้จริงของการประกันคุณภาพ ในไซต์งานเชิงพาณิชย์ ผู้ตรวจสอบการเชื่อมที่ผ่านการรับรอง (CWI) ซึ่งเป็นบุคคลที่สามจะตรวจสอบ วิธีปฏิบัติ พวกเขาจะตรวจสอบว่าอุปกรณ์เปิดอยู่ ทำงานที่อุณหภูมิที่ถูกต้อง และมีการสอบเทียบเทอร์โมมิเตอร์ภายในอย่างเหมาะสม ความล้มเหลวในการรักษาพื้นที่จัดเก็บข้อมูลที่เป็นไปตามข้อกำหนดมักส่งผลให้ผู้ตรวจสอบออกรายงานความไม่สอดคล้อง (NCR) สิ่งนี้นำไปสู่การหยุดการผลิต การบังคับบดรอยเชื่อมทั้งหมดที่ดำเนินการด้วยแท่งที่ไม่ผ่านการตรวจสอบ และบทลงโทษทางการเงินขั้นรุนแรง ในการจัดเก็บอิเล็กโทรดการเชื่อม ของคุณเป็นประจำ
เมื่อประเมินอุปกรณ์สำหรับสถานที่หรือแท่นขุดเจาะแบบเคลื่อนที่ของคุณ การมองข้ามกำลังการผลิตขั้นพื้นฐานถือเป็นสิ่งสำคัญ คุณต้องประเมินส่วนประกอบฮาร์ดแวร์ที่กำหนดอายุการใช้งาน ประสิทธิภาพเชิงความร้อน และความสามารถในการอยู่รอดของสภาพแวดล้อมทางอุตสาหกรรมที่รุนแรง
เทอร์โมสตัทคือหัวใจของการทำงาน เทอร์โมสแตทแบบอะนาล็อกใช้แถบโลหะคู่หรือกลไกท่อคาปิลลารีเพื่อควบคุมความร้อน สิ่งเหล่านี้มีมูลค่าสูงในดินและโคลน เนื่องจากไม่มีไมโครโปรเซสเซอร์ที่ละเอียดอ่อน การควบคุมแบบอะนาล็อกจึงมีความทนทานสูงต่อการสั่นสะเทือนที่รุนแรงของแท่นเชื่อมดีเซลและฝุ่นจากเครื่องบดในอากาศ อย่างไรก็ตาม โดยทั่วไปแล้วจะมีความแปรปรวนของอุณหภูมิที่กว้างขึ้น (±10°F ถึง ±20°F)
ในทางกลับกัน ตัวควบคุมแบบดิจิทัลมีความแม่นยำที่เที่ยงตรง เทอร์โมคัปเปิลแบบดิจิทัลใช้เทอร์โมคัปเปิลเพื่อตรวจสอบอุณหภูมิภายในและปรับองค์ประกอบความร้อนด้วยความแม่นยำ ซึ่งมักจะรักษาสภาพแวดล้อมให้อยู่ภายใน ±2°F ของจุดที่ตั้งไว้ ความแม่นยำระดับนี้จำเป็นในทางปฏิบัติสำหรับการผลิตภาชนะด้านการบินและอวกาศ นิวเคลียร์ และภาชนะแรงดันสูง
ประสิทธิภาพเชิงความร้อนเป็นตัวกำหนดปริมาณพลังงานที่เครื่องสิ้นเปลือง และปลอดภัยสำหรับผู้ปฏิบัติงานในการปัดฝุ่น เมื่อตรวจสอบข้อมูลจำเพาะ ให้มองหายูนิตที่หุ้มด้วยไฟเบอร์กลาสความหนาแน่นสูงหรือขนแร่หนา 1.5 ถึง 2 นิ้ว สิ่งนี้ทำให้แน่ใจได้ว่าแม้ว่าแกนภายในจะมีอุณหภูมิถึง 800°F แต่เปลือกภายนอกยังคงค่อนข้างเย็น ช่วยป้องกันอันตรายจากการไหม้อย่างรุนแรง
สถาปัตยกรรมภายในเป็นคุณลักษณะที่มักถูกมองข้าม การเทลวดเชื่อมประเภทต่างๆ ลงในห้องเปิดเดียวถือเป็นแนวทางปฏิบัติที่แย่มากและนำไปสู่การปนเปื้อนข้าม ชั้นวางภายในช่วยให้มีการหมุนเวียนอากาศที่เหมาะสม ทำให้มั่นใจได้ว่าแท่งที่อยู่ตรงกลางกองจะไปถึงอุณหภูมิเป้าหมายจริงๆ โดยเฉพาะตัวแบ่งภายในถือเป็นสิ่งสำคัญ การจัดเก็บเหล็กเหนียว E7018s ในพื้นที่ที่ไม่มีการแบ่งแยกเช่นเดียวกับแท่งสแตนเลส 316L อาจทำให้เกิดการผสมโดยไม่ตั้งใจ หากช่างเชื่อมหยิบแท่งผิดจากกองผสมโดยไม่ได้ตั้งใจ ผลการเชื่อมจะได้รับผลกระทบจากการกัดกร่อนของกัลวานิกและล้มเหลวในที่สุด
การจัดหาฮาร์ดแวร์ที่เหมาะสมเป็นเพียงก้าวแรกเท่านั้น เพื่อปกป้องรอยเชื่อมของคุณอย่างแท้จริง ทีมงานของคุณต้องใช้ขั้นตอนการปฏิบัติงานมาตรฐาน (SOP) ที่เข้มงวดบนพื้น แม้แต่เทคโนโลยีที่ทันสมัยที่สุดก็ไม่สามารถชดเชยการจัดการที่ไม่เหมาะสมของช่างเชื่อมได้
การจัดการสินค้าคงคลังเป็นสิ่งสำคัญ อิเล็กโทรดการเชื่อมมีอายุการเก็บรักษาไม่สิ้นสุดเมื่อนำออกจากบรรจุภัณฑ์เดิมแล้ว เพื่อลดการย่อยสลาย โรงงานผลิตต้องใช้วิธีเข้าก่อนออกก่อน (FIFO) ผู้ปฏิบัติงานควรแยกแท่งเก่าออกจากแท่งสดโดยใช้ตัวแบ่งภายในเตาอบ ช่างเชื่อมต้องได้รับการฝึกอบรมอย่างชัดเจนให้ดึงจากส่วน "เก่าที่สุด" ที่กำหนดไว้ก่อน เพื่อป้องกันสถานการณ์ที่แท่งเก่านั่งอบที่ด้านล่างของกองเป็นเวลาหลายเดือน
สิ่งสำคัญอีกประการหนึ่งคือการทำความเข้าใจขีดจำกัดที่เข้มงวดของกระบวนการอบซ้ำ การเคลือบฟลักซ์เคมีประกอบด้วยสารยึดเกาะซิลิเกตเฉพาะที่ยึดผงแร่ธาตุและโลหะผสมไว้ที่แกนลวด การปล่อยให้แท่งเหล็กสัมผัสกับอุณหภูมิการอบแห้งซ้ำที่รุนแรงจะทำให้เกิดความเครียดอย่างรุนแรงต่อสารยึดเกาะทางเคมีเหล่านี้
โดยทั่วไปแล้ว หลักเกณฑ์ทางอุตสาหกรรมกำหนดว่าอิเล็กโทรดที่มีการสัมผัสหนักสามารถอบซ้ำได้สูงสุดถึงหนึ่งหรือสองครั้งเท่านั้น หากอบซ้ำๆ ซิลิเกตจะตกผลึก ฟลักซ์จะเปราะและหลุดออกระหว่างการหยิบจับ ดังนั้นการติดตามรอบการอบแห้งใหม่จึงเป็นสิ่งจำเป็น ถ้าแท่งไม้เกินขีดจำกัดการสัมผัสบรรยากาศเป็นครั้งที่สอง ให้โยนมันทิ้งไป ค่าใช้จ่ายในการทิ้งอิเล็กโทรดที่เสียหายน้ำหนักไม่กี่ปอนด์นั้นต่ำกว่าค่าแรงในการเซาะรอยเชื่อมที่แตกร้าวออกไปอย่างไม่มีสิ้นสุด
การเลือกอุปกรณ์ที่เหมาะสมท้ายที่สุดแล้วจะขึ้นอยู่กับปริมาณการใช้สิ้นเปลืองในแต่ละวัน สภาพแวดล้อมการทำงาน และความเข้มงวดของรหัสที่คุณกำลังเชื่อม คุณต้องปรับให้ตรงกับความต้องการด้านอุณหภูมิเฉพาะของคุณอย่างระมัดระวัง เพื่อทำความเข้าใจถึงความแตกต่างอย่างมากระหว่างการถือแท่งสดเพียงอย่างเดียวและการอบแท่งที่เสียหายอย่างรุนแรง
การลงทุนใน เตาอบแห้งอิเล็กโทรด โดยเฉพาะ จะช่วยปกป้องคุณภาพการเชื่อมโดยรวมของคุณ รับรองการปฏิบัติตามกฎระเบียบที่เข้มงวด และประหยัดเวลาและเงินอันมีค่าของธุรกิจของคุณโดยกำจัดการทำงานซ้ำ ป้องกันข้อบกพร่องที่มีราคาแพงและรักษาชื่อเสียงทางวิชาชีพของคุณโดยให้ความสำคัญกับการควบคุมความชื้นอย่างจริงจัง
พร้อมที่จะอัพเกรดการประกันคุณภาพร้านค้าของคุณแล้วหรือยัง? ค้นหาแค็ตตาล็อกที่สมบูรณ์ของอุปกรณ์เครื่องเขียนและแบบพกพาได้ที่ Starex Weld วันนี้ เพื่อค้นหาข้อกำหนดด้านความจุและความร้อนที่แน่นอนที่จำเป็นสำหรับโครงการการผลิตหลักครั้งต่อไปของคุณ
ควรวางอิเล็กโทรดไว้ในสภาพแวดล้อมการยึดทันทีหลังจากที่ซีลสุญญากาศจากโรงงานแตก เป้าหมายของหน่วยจับยึด (ทำงานที่ 250°F ถึง 300°F) นั้นเป็นการป้องกัน มันจะหยุดฟลักซ์จากการดูดซับความชื้นโดยรอบตั้งแต่แรก หากคุณปล่อยแท่งไว้บนโต๊ะทำงานเป็นเวลาหลายวัน แท่งเหล่านั้นจะดูดซับน้ำในชั้นบรรยากาศจำนวนมาก แม้ว่าจะทำให้แห้งได้ในภายหลัง แต่การทำเช่นนั้นต้องใช้หน่วยการอบซ้ำที่อุณหภูมิสูงโดยเฉพาะ (ทำงานที่ 500°F ถึง 800°F) อุปกรณ์กักเก็บแบบมาตรฐานไม่สร้างความร้อนเพียงพอที่จะต้มความชื้นที่ดูดซับไว้อย่างล้ำลึก การป้องกันย่อมมีประสิทธิภาพและปลอดภัยกว่าการฟื้นฟูเสมอ
ใช่ การอบมากเกินไปถือเป็นข้อผิดพลาดในการปฏิบัติงานที่ร้ายแรง การอบอิเล็กโทรดที่อุณหภูมิสูงกว่าข้อกำหนดเฉพาะของผู้ผลิต หรือปล่อยให้อยู่ในวงจรการอบใหม่ด้วยความร้อนสูงเป็นเวลาหลายชั่วโมงเกินไป จะทำลายแท่งอิเล็กโทรดอย่างถาวร ความร้อนสูงจะทำให้สารยึดเกาะทางเคมี (โซเดียมหรือโพแทสเซียมซิลิเกต) แตกตัวภายในฟลักซ์ เมื่อสิ่งนี้เกิดขึ้น ฟลักซ์จะแห้งและเปราะมากเกินไป ทำให้เกิดการหลุดล่อนออกจากแกนลวดระหว่างการหยิบจับหรือขณะกระแทกส่วนโค้ง โปรดดูเอกสารข้อมูลของผู้ผลิตโลหะเติมเฉพาะเสมอเพื่อดูขีดจำกัดอุณหภูมิที่แน่นอน
โลหะเติมบางชนิดไม่จำเป็นต้องเก็บความร้อน อันที่จริงมีบางส่วนถูกทำลายด้วย อิเล็กโทรดเซลลูโลส เช่น E6010 และ E6011 ได้รับการออกแบบโดยใช้ฟลักซ์ที่ทำจากกระดาษ ซึ่งต้องการปริมาณความชื้นจำเพาะอย่างชัดเจน (ปกติระหว่าง 3% ถึง 7%) จึงจะทำงานได้ ความชื้นภายในนี้จะระเหยไปในระหว่างการเชื่อมเพื่อสร้างก๊าซป้องกันที่จำเป็นและลักษณะส่วนโค้งในการขุดที่ทรงพลังของแท่งเหล่านี้ การวางแท่งเซลลูโลสในสภาพแวดล้อมที่มีความร้อนจะทำให้แท่งเซลลูโลสแห้งสนิท ส่งผลให้เกิดส่วนโค้งที่อ่อนแอ ไม่มั่นคง และทะลุผ่านได้ไม่ดี นอกจากนี้ ลวด MIG แข็งและโลหะตัวเติม TIG เปลือยยังขาดการเคลือบฟลักซ์ ดังนั้นจึงไม่ดูดซับความชื้นในลักษณะที่ต้องมีการจัดการความร้อน
การใช้เครื่องใช้ในครัวกับลวดเชื่อมทางอุตสาหกรรมนั้นไม่ได้ผลและเป็นอันตรายอย่างยิ่ง เครื่องใช้ในครัวเรือนขาดฉนวนสำหรับงานหนัก เครื่องควบคุมอุณหภูมิ PID ที่แม่นยำ และระบบระบายอากาศเฉพาะที่จำเป็นในการอบความชื้นในอุตสาหกรรมอย่างสม่ำเสมอและปลอดภัย ที่สำคัญกว่านั้นคือเป็นอันตรายต่อสุขภาพอย่างรุนแรง ฟลักซ์บนอิเล็กโทรดการเชื่อมประกอบด้วยสารเคมีอุตสาหกรรมที่ซับซ้อน ผงโลหะ และซิลิเกต การทำความร้อนวัสดุเหล่านี้จะปล่อยควันและสารเคมีที่ปล่อยออกมาซึ่งจะปนเปื้อนภายในเครื่อง การอบโลหะบรรจุในอุตสาหกรรมในสภาพแวดล้อมเดียวกันกับที่ใช้สำหรับการเตรียมอาหารก่อให้เกิดความเสี่ยงทางพิษวิทยาโดยตรงต่อสุขภาพของมนุษย์